行业范围
食品饮料
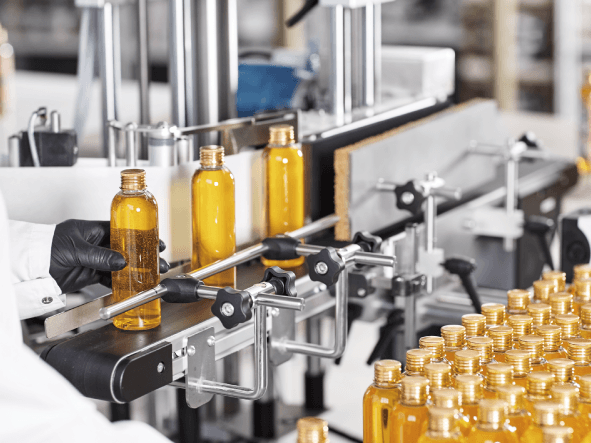
食品饮料行业的气调包装、氮气保护与二氧化碳控制需要精确的流量与压力控制。我们的流量控制与气体分析产品帮助食品企业实现稳定的气氛管理,延长产品保质期,保障质量与安全。
食品饮料行业是工业气体在非电子领域的重要应用场景。气调包装(MAP)通过调整包装内气体成分——主要是食品级氮气、二氧化碳与氧气——替代空气,抑制微生物生长、延缓氧化,从而延长保质期并减少化学防腐剂的使用。
氮气在气调包装中用于置换氧气与水分,防止脂质氧化和好氧微生物繁殖;研究显示,当包装内氧气含量低于 1% 时微生物难以繁殖。氮气还起到维持包装容积、保护薯片等易碎食品的作用。二氧化碳通过溶解降低 pH 值,抑菌效果明显;红肉保鲜则需保留一定氧气以维持肉色。不同产品需要不同的配比:干燥食品用 100% 氮气,新鲜意粉用 50% 氮气 + 50% 二氧化碳,熟火腿、鲜切禽肉多用 70% 氮气 + 30% 二氧化碳。
气调包装的质量取决于气体配比的精准度。高速包装下,残留氧气取决于吹扫效率、密封微泄漏与材料渗透性,需要以每包毫升为单位进行控制;在线顶空气体分析(电化学、氧化锆、激光或红外方法)用于验证包装内氧气与二氧化碳是否达标。
在饮料行业,氮气用于灌装吹扫或加压防止轻量容器塌陷,也用于液体脱气;氮气啤酒、氮气咖啡通过注入氮气获得更细腻口感。现场气体混配器可按需配制食品级混合气体,替代预混气瓶,降低供气成本与库存压力。
海纳面向食品包装与饮料加工产线,提供气体混配、质量流量控制与顶空气体分析相关产品,帮助客户稳定配比、控制残留氧并满足食品安全要求。
工艺路径
关键工艺阶段
01
配方输入
确认载气、反应气与切换逻辑。
02
稳定执行
匹配流量控制、阀件与压力边界。
03
腔体观察
按工艺需要配置真空与组分监测。
工程约束
测量与控制挑战
多路协同
支路切换和共管扰动需要在系统层面评估。
空间约束
模块化连接有助于组织紧凑设备内部气路。
维护边界
需要提前定义易损件、隔离点和检漏路径。
方案路径
从工况到系统配置
从设备气路图和动作时序出发,确认产品、连接与控制接口。
相关产品
PS300 气体质量流量控制器
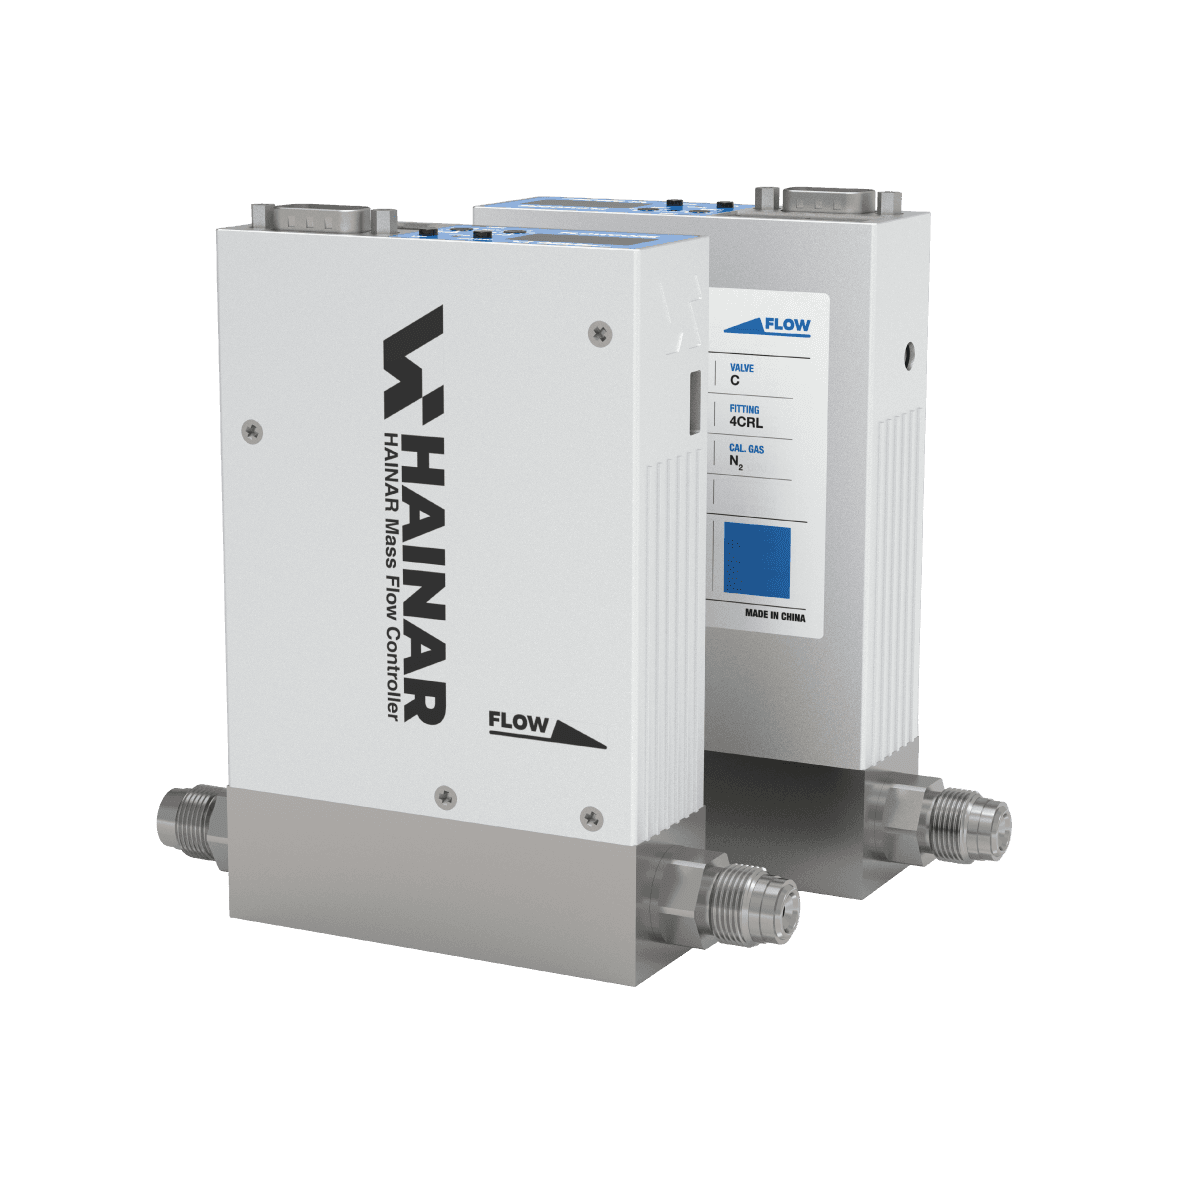
面向高纯介质流量控制应用的压差式质量流量控制器。采用高速压力传感器与快速且稳定的压电驱动器,结合 32 位快速响应 CPU,在全流量范围内实现低于 0.8 秒的快速响应。基于实际工艺气体标定,结合内置气体特性数据库,提高实际流量准确度。
PS500 气体质量流量控制器
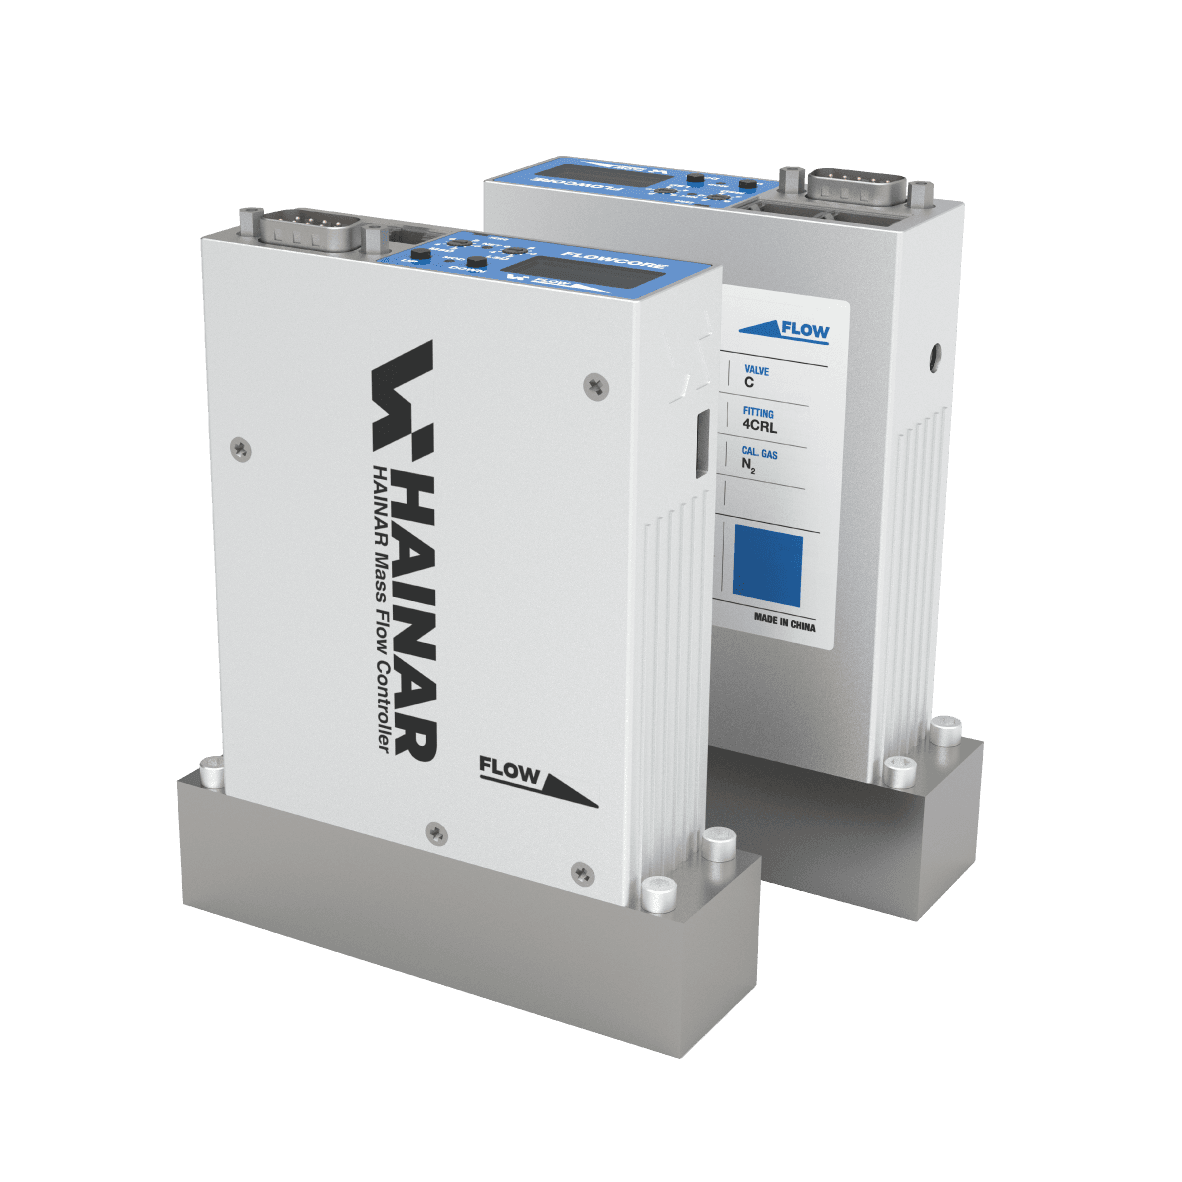
面向先进半导体制造工艺的气体质量流量控制器。通过检测层流元件两端的压差信号实现宽量程高灵敏度流量测量,入口采用低死体积压电式金属隔膜阀,以 2ms 周期驱动压电阀,实现快速响应与高分辨率控制。
TE300 热式质量流量控制器
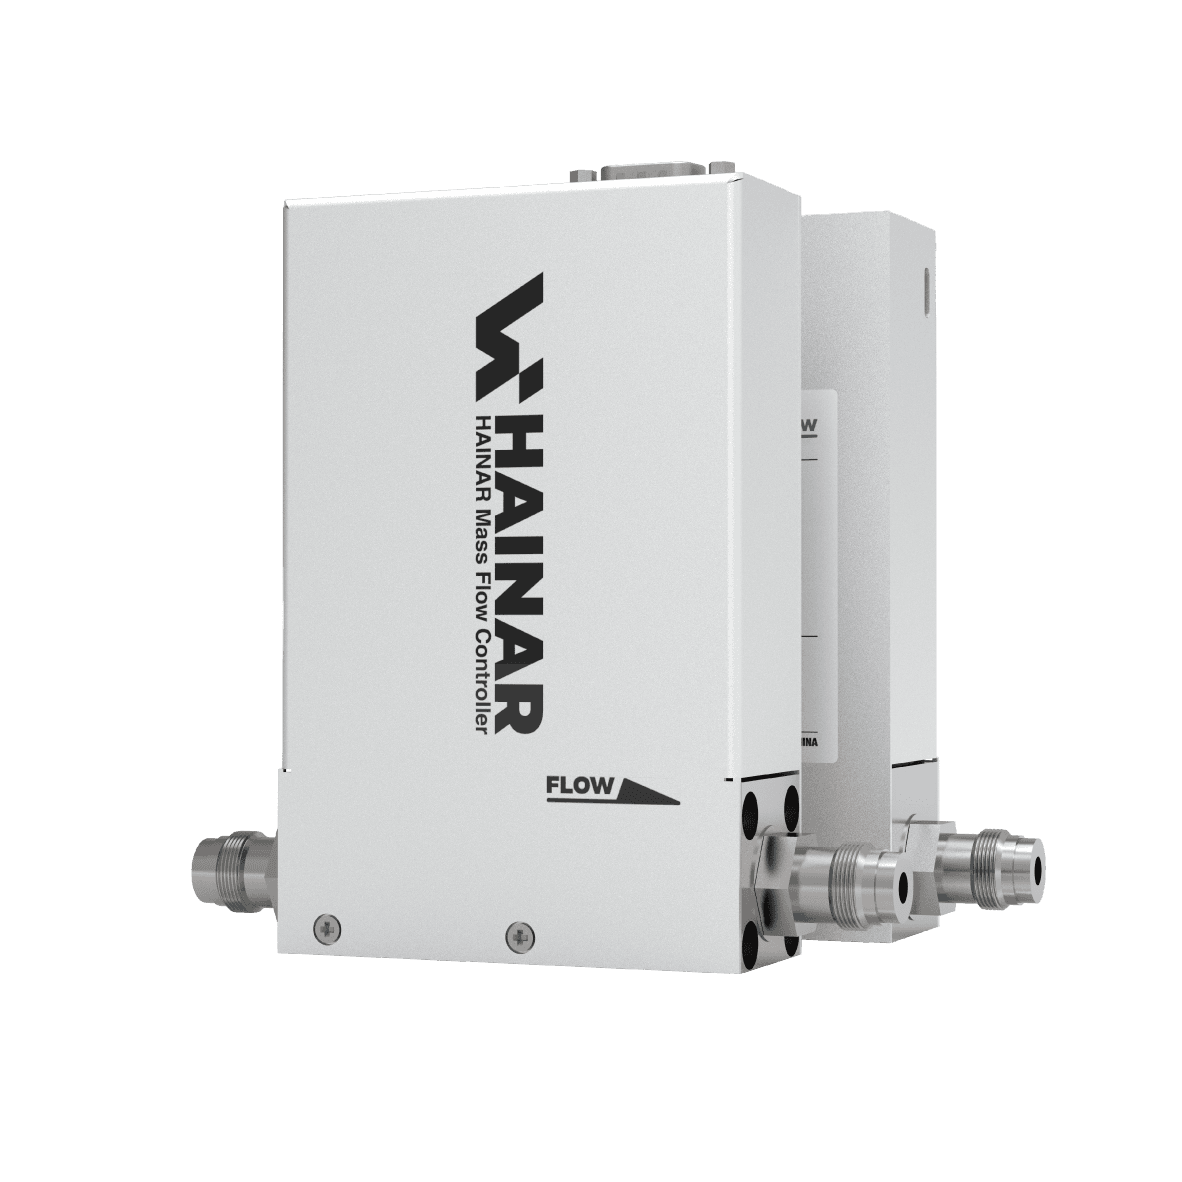
采用毛细管热温差式传感器的经济型质量流量控制器。测量精度不受温度和压力影响,基体采用 316L 不锈钢,最大工作压力 450 kPa。传统电磁比例阀控制,是低成本应用的最佳解决方案。
TE500 气体质量流量控制器
以灵活性和高精度著称的数字式质量流量控制器。采用创新的可变 PID 控制系统结合多项式近似曲线补偿技术,在全流量范围内实现设定点 ±1.0% 的控制精度和 1 秒级快速响应。全金属密封结构与耐腐蚀压电陶瓷阀,适用于半导体刻蚀、沉积等尖端制造领域。
TE700 气体质量流量控制器
全新设计的新一代 MFC,在毛细管热温差式传感器基础上引入高精度数字补偿技术和标准流量控制系统,进一步提高质量流量控制精度。全金属密封结构与耐腐蚀压电陶瓷阀,具备压力不敏感特性,确保传感器超凡的稳定性、线性度和动态响应特性。